

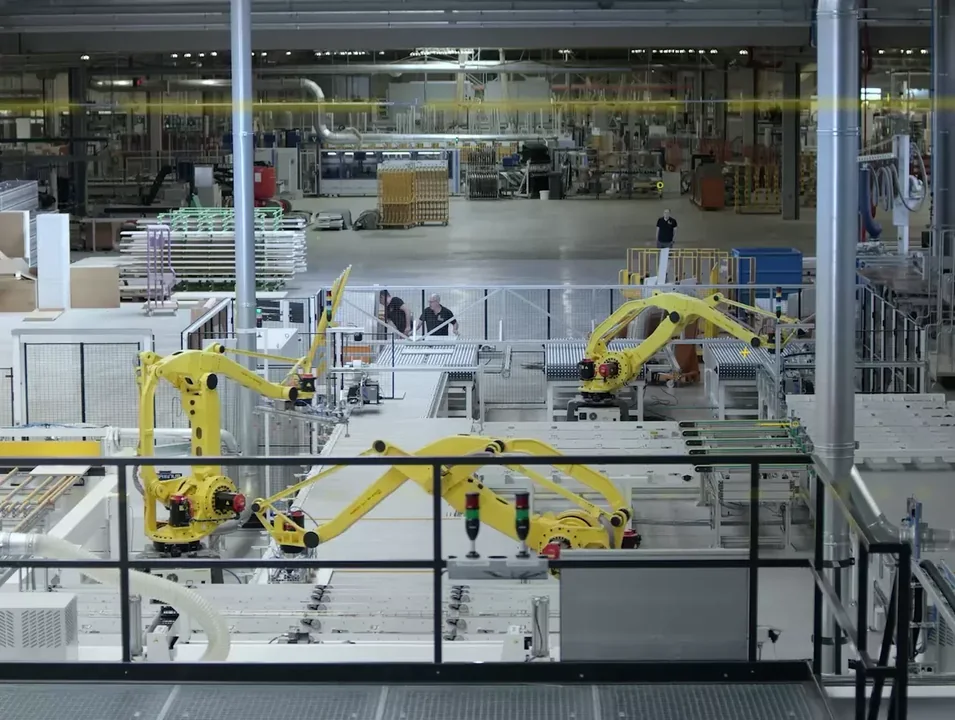
自动喷涂有助于使工件涂层更均匀、减少涂料浪费,并让生产团队更好地规划产出。它也能承担重复喷涂作业。实际收益取决于工件、涂料和整条生产线,单独增加一台机器人并不保证涂装效果更好。
本文通过条件明确的生产试验,说明如何评估自动喷涂系统优势与成本。了解设备类型和故障诊断时,应先阅读自动喷涂系统指南。自动化生产线并不总是下一步最合适的投资。
估算某种设备的收益前,先通过自动喷涂系统指南比较不同布局。
自动喷涂能带来哪些优势?
- 涂层更均匀:设备重复执行已经确认的轨迹和喷涂设置。
- 减少涂料浪费:喷枪在设定位置开始和停止喷涂。
- 产出更稳定:已保存的程序有助于团队重复执行同一任务。
- 调整人员分工:人员可更多参与上下料、检查和维护。
- 故障记录更清晰:可以对照设置、缺陷和停机情况。
Graco将质量、成本、浪费和人员配置列为评估自动化的原因。这些说法仍需结合实际生产线核对,可阅读Graco的涂装自动化概述。
利用自动喷涂改善涂层一致性
自动喷涂有助于保持喷枪距离、移动速度和喷幅搭接稳定。夹具将各个工件固定在已知位置,这些控制条件有助于喷涂机器人沿正确轨迹运行。
喷幅描述涂料喷出后的形状和分布。应在试件上检查扇形喷幅、喷嘴磨损和搭接情况。设置不当可能造成干喷区域、流挂或膜厚不均。
在整体工艺稳定的前提下,精确控制有助于达到所要求的表面质量。工件清洁程度、涂料适用性、气流和固化条件仍然重要。试验前先确定涂装质量标准,并统计无需返工即可合格的工件数量。
减少涂料浪费:测量单位合格件耗漆量
稳定的涂料流量有助于喷枪施加适量涂料。流量过大可能造成流挂或额外浪费,过小则可能导致局部膜厚不足。应结合涂料和工件,同时确定流量、速度及喷枪距离。
比较不同试验时,可使用以下指标:
单位合格件耗漆量=涂料总消耗量÷合格件数量。
记录计量单位,例如升/件。报废件和返工件消耗的涂料也应计入,清洗液则单独统计。两组试验应采用相同的产品组合和涂装质量标准。
喷枪控制如何提高涂层的重复一致性
自动喷枪随设备控制开始和停止喷涂。选择喷枪时,应匹配涂料、工件形状和生产线速度,并根据具体型号核对喷嘴、流体使用限制和清洗步骤。
雾化是将液体涂料分散成细小液滴的过程。喷枪类型及设置会影响液滴特征,仅凭自动触发功能不能确定喷枪采用哪种喷涂方式。应索取型号资料,并用实际涂料进行试验。
了解具体型号,可参考SATA自动喷枪。
为什么收益取决于整条涂装生产线?
自动涂装设备可以采用固定喷枪、往复运动机构或机器人机械臂。布局应匹配实际任务,平板和复杂工件可能需要不同的喷涂方式及轨迹。
自动喷涂系统将喷枪、泵、流体控制和工件输送连接起来。应确认喷房、夹具及固化环节由谁提供,并在选型前明确现场的通风和消防要求。
了解流体和施涂设备示例,可参考Graco自动涂装系统。
核对循环时间与实际产出
自动喷涂设备可以重复执行设定的工作循环。循环时间是完成一个已定义循环所需的时间,应说明是否包含上料、喷涂和下料。换色和清洗也应纳入生产计划。
加快一次喷涂行程未必提高整线产出,应检查节拍是否受上料或固化限制。比较每小时合格件数并记录停机时间。批量较大的任务,除简短演示外,还应进行完整运行试验。
哪些测量能反映有价值的改善?
| 预期收益 | 先检查什么 | 测量指标 |
|---|---|---|
| 涂层更均匀 | 工件位置、喷幅和涂料设置 | 无需返工的合格件数量 |
| 减少涂料浪费 | 流量、触发时序和清洗过程 | 单位合格件耗漆量(升/件) |
| 产出更稳定 | 上料、喷涂循环和固化 | 每小时合格件数及停机时间 |
| 维护更方便 | 检修空间、备件和人员技能 | 维护工时及重复故障 |
要求使用实际工件对自动喷涂设备进行试验。其他产品上的测试可以展示设备如何运行,却不能证明它在当前生产线上能取得相同结果。
什么情况下,局部改造可能更合适?
| 限制因素 | 可调查的方案 | 需要测量的项目 |
|---|---|---|
| 夹具移动造成工件呈现位置不一致 | 修正夹具并验证现有轨迹 | 重复工件的涂层一致性 |
| 换色占用大部分可用时间 | 复核清洗流程和配方管理 | 换色时长及材料消耗 |
| 固化或上料限制产出 | 增加喷涂速度前,先分析瓶颈环节 | 完整循环内的合格产出 |
| 产量较小且产品更换频繁 | 比较针对性的喷枪或输送改进与整线方案 | 换型工作、运行时长及总运行成本 |
表格列出的是调查方向,并非对某个现场故障原因的确认。应依据实际生产线的观察结果,判断机器人、喷枪、夹具或工艺调整能否解决限制因素。
比较成本与投资回收期
项目成本应包含设备、夹具、现场施工、调试和培训。年度运行成本还应计入涂料、清洗液、能源、人工及维护费用,比较两种方案时采用相同的产出目标。
年度净节省额=当前年度运行成本-拟采用方案的年度运行成本。
简单投资回收期(年)=完整安装成本÷正值的年度净节省额。
例如,可按每年节省的费用估算收回一次性项目投入所需的年数。若节省额为零或负值,该公式不能得出正的回收期。它也未考虑融资成本和现金流发生时间。
制定有价值的生产试验
- 使用实际工件和涂料,并覆盖难以接近的表面。
- 约定膜厚、外观检查和固化要求。
- 测量涂料消耗、合格产出、返工及停机时间。
- 测试换色和清洗,而非仅测试稳定喷涂阶段。
- 确认培训、备件及验收签字责任。
还应将自动化方案与较小的改造进行比较。更换夹具或喷枪可能已经能解决主要问题,频繁换产或小批量生产则可能限制整线方案的价值。
现有喷涂机器人单元的后续处理
出现工业涂装故障时,应先确定生产线的哪个环节需要处理。记录机器人和控制器型号、完整报警及可见缺陷,区分机器人故障与涂料、喷枪、喷房或固化问题。
了解系统类型和故障检查,可阅读自动喷涂指南。
排查机器人侧问题,可参考喷涂机器人检测与维修。
请一并提供型号信息和故障记录,联系晟泰服务团队。